Auf dieser Seite
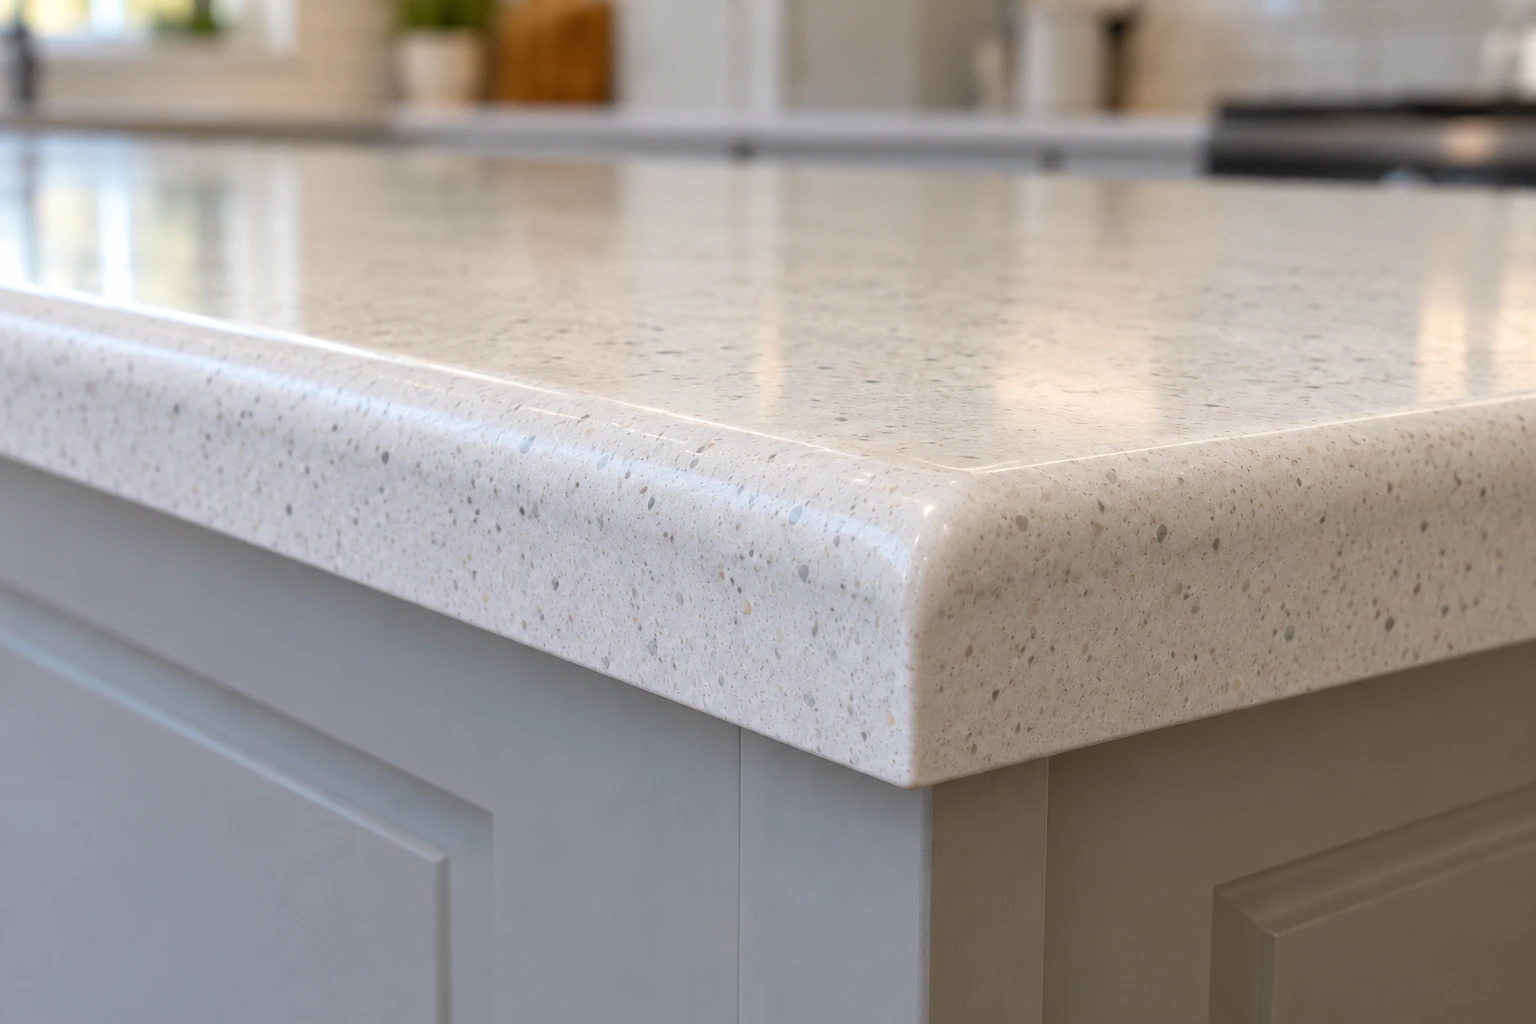
Das beste Küchenarbeitsplatten-Kantenprofil ist dasjenige, das zur vorgegebenen Platte, zur Stelle passt, an der Menschen sie berühren, und zu den vom Verarbeiter genehmigten Details. Ein abgerundetes Profil (eased edge) eignet sich für ein zurückhaltendes Design; ein halbrunder Abschluss (half bullnose) mildert die obere Berührungszone; ein Ogee-Profil verleiht eine dekorativere Kontur. Dieser Leitfaden vergleicht sieben konkrete Profile und vervollständigt ein materialbezogenes RFQ-Beispiel – statt ein einzelnes Profil pauschal als das stärkste oder sicherste auszuweisen.
Die sieben Profile sind: abgerundet (eased), abgeschrägt (bevel), halbrund oben (half bullnose), vollrund (full bullnose), doppelt abgeschrägt (double bevel), klassisch Ogee und doppelt Ogee. Diese Bezeichnungen erscheinen im aktuellen visuellen Küchenarbeitsplatten-Kantenkonfigurator von MSI. Sie beschreiben unterschiedliche Schnittprofile entlang der Kante. Die Verfügbarkeit hängt weiterhin vom Material, von der Dicke und vom jeweiligen Werkstattbetrieb ab. Eine Bezeichnung in einem Menü stellt keine Garantie dar, dass das Profil auf Ihrer gewählten Platte tatsächlich herstellbar ist.
Halten Sie den Randabschnitt getrennt vom Arbeitsplattenplan.
Ein Kantenprofil ist die Form, die sich im Querschnitt entlang des freiliegenden Plattenrandes ergibt. Die Ecke, wie sie von oben betrachtet wird, stellt ein anderes Detail dar. So lässt sich etwa eine abgerundete obere Kante mit einer eckigen Grundriss-Ecke kombinieren oder ein zurückhaltendes Profil mit einem großen Grundriss-Radius. Beides muss separat spezifiziert werden; keiner der beiden Zeichnungsansichten kann die andere ersetzen.
Ein schräger Zusammenschluss (Miter) oder ein laminiert aufgebautes Profil verändert Konstruktion und optische Dicke der Kante. Es kann zwar ein gewünschtes Profil tragen, zählt jedoch nicht als achtes Profil in diesem Vergleich. Eine Wasserfall-Abschlussplatte (waterfall end panel) führt die Arbeitsplatte nach unten zum Boden und fügt dabei eine Fuge sowie ein vertikales Element ein – auch dies liegt außerhalb dieser Gruppe aus sieben Profilen.
Die Terminologie für Kantenprofile variiert zwischen den Werkstätten. Geben Sie daher neben dem Profilnamen stets einen maßgenauen Querschnitt und ein akzeptiertes physisches Muster vor. Die aktuelle Gestaltungsanleitung von Caesarstone verdeutlicht dies: Darin wird die Abrundung von Ober- und Unterseite der Kante erläutert und Käufer werden aufgefordert, die verfügbaren Ausführungen mit lokalen Verarbeitern abzustimmen. Die dort angegebenen Radiuswerte gelten ausschließlich für Caesarstone-Oberflächen. Übertragen Sie keine Zahlenangabe aus dem System eines Herstellers pauschal auf Quarz-, Granit-, Porzellan- oder Solid-Surface-Produkte.
Sieben Profilvarianten und wann jeweils welche sinnvoll ist.

1. Abgerundete Kante (Eased)
Eine weitgehend gerade Kante mit abgerundeten Kanten („eased“) wirkt optisch ruhig und ist ein guter Ausgangspunkt für zeitgenössische Möbel, kleine Räume und gemusterte Platten, wenn der Kunde die Oberfläche im Fokus behalten möchte. „Eased“ bedeutet nicht eine scharfkantige, frisch geschnittene Kante.
Die Aufgabe des Einkäufers besteht darin, festzulegen, wie stark die Abrundung an Ober- und Unterkante ausgeführt werden soll. Ein sehr kleiner Radius kann in der Praxis anders wirken als auf dem Verkaufsfoto gezeigt. Prüfen Sie ein fertiges Muster unter der später vorgesehenen Beleuchtung – inklusive der Unterseite, an der Hände die Kante umfassen könnten. Wählen Sie diese Profilierung aus Gründen der Zurückhaltung, nicht weil sie Chipfestigkeit garantiert.
2. Fase (Bevel)
Eine Fase führt eine schräg verlaufende Fläche entlang der Oberkante ein. Sie eignet sich für Gestaltungen, bei denen eine klare Lichtkante gewünscht wird, ohne ornamentale, geschwungene Kontur. Geben Sie Größe und Winkel der Fase explizit an; der Begriff allein lässt erheblichen Interpretationsspielraum.
Prüfen Sie, wie die Fase auf die flache Oberseite und die Frontfläche trifft sowie wie sie die Eckverbindung ausführt. Auch die verbleibenden Übergänge erfordern vom Hersteller eine sachgerechte Oberflächenbearbeitung. Bevorzugen Sie diese Variante, wenn der Kunde eine prägnante, geometrische Linie schätzt. Vermeiden Sie die Auswahl anhand einer entfernten Renderung, da die tatsächliche Fase bei dünn wirkenden Kanten dominieren kann.
3. Halbrunde Kante (Half bullnose)
Eine halbe Bullnose rundet den oberen Bereich ab, behält aber eine steilere Unterkante bei. Sie ist besonders geeignet für Arbeitsflächen wie Frühstücksbar oder Schreibtisch, wo Hände und Unterarme auf die Oberkante treffen. Die Empfehlung bezieht sich ausschließlich auf die gewünschte Form und das haptische Gefühl des Musters – nicht auf einen Stoß- oder Kindersicherheitsstandard.
Definieren Sie Kurve (oben) und Kante (unten) separat. Prüfen Sie den Übergang, wo eine gerade Kante auf eine Ecke oder ein anderes Profil trifft. Wählen Sie diese Variante, wenn sowohl eine weiche Oberkante als auch eine klar erkennbare Frontfläche gewünscht sind. Gehen Sie nicht davon aus, dass der Name einen bestimmten Radius, Ablaufverlauf oder Beschädigungswiderstand festlegt.
4. Vollrunde Kante (Full bullnose)
Eine volle Bullnose erzeugt eine breit geschwungene Vorderkante durch die gesamte Plattendicke hindurch. Sie eignet sich für bewusst weiche Konturen und vermeidet den flächigen Eindruck der vorherigen Optionen. MSI kennzeichnet diese Variante als „Bullnose“; in der Anfrage (RFQ) ist anzugeben, ob die gewünschte Ausführung vollständig („full“) und nicht halb („half“) sein soll.
Prüfen Sie die Krümmung der Unterseite sowie das Erscheinungsbild des Materialmusters rund um die Nasenkante. Ein Kunde, der eine starke, flache Bandbreite bevorzugt, mag diese Silhouette selbst bei einwandfreier Verarbeitung ablehnen. Wählen Sie anhand des fertigen Musters und der tatsächlichen Plattendicke – nicht pauschal nach dem Kriterium „rundlicher = besser“.
5. Doppel-Fase (Double bevel)
Eine Doppelabschrägung fügt sowohl eine untere als auch eine obere Facette hinzu und lässt eine zentrale Fläche dazwischen. Sie unterscheidet sich von einer Einzelabschrägung und von einer Abrundung (Roundover). Sie eignet sich für einen symmetrischen, maßgeschneiderten Profilumriss, bei dem auch die Unterseite sichtbar ist.
Geben Sie beide Facetten sowie die verbleibende mittlere Bandbreite an. Die Werkstatt muss diese Maße mit der Plattendicke und eventuellen Eckumbiegungen abstimmen. Lehnen Sie einen Profilschnitt ab, bei dem die vordere Bandbreite optisch zu schmal für das Design erscheint – selbst wenn derselbe Profilname im Angebot steht.
6. Klassische Ogee-Kante (Classic ogee)
Ein Ogee weist einen S-förmigen Übergang mit konkaven und konvexen Abschnitten auf. Er kommt für traditionelle Küchenmöbel, eine gestaltungsprägende Kochinsel oder möbelförmige Verbindungen infrage, bei denen eine dekorativere Schattenfuge gewünscht ist. Orientieren Sie sich am tatsächlichen Katalogzeichnung; ‚Ogee‘ bezeichnet eine Familie von Profilvarianten, nicht eine universelle Geometrie.
Der Käufer sollte die fertigen Konturen mit dem geplanten Tuch abwischen und das gesamte Profilmuster um eine Ecke herum begutachten. Dies ist eine Bewertungsaufgabe – kein Beleg dafür, dass jeder Ogee Schmutz ansammelt. Fordern Sie die Werkstatt auf, die tatsächlich erforderliche Formgebung, Oberflächenveredelung und Übergänge separat zu kalkulieren. Weisen Sie ihm keine pauschale Prozentaufschlag zu.
7. Doppel-Ogee-Kante (Double ogee)
Ein Doppel-Ogee wiederholt die ornamentale Ogee-Bearbeitung statt lediglich eine kleine abgerundete Ecke hinzuzufügen. Er erzeugt einen stärker geschichteten Umriss und eignet sich für ein auffälliges dekoratives Element, bei dem dieses visuelle Gewicht bewusst eingesetzt wird. Der tatsächliche Profilschnitt kann je nach gewünschtem Erscheinungsbild eine andere Plattendicke oder Aufbauhöhe erfordern als ein einfacherer Rand.
Bestätigen Sie vor der Verwendung als Alternative auf derselben Platte die verfügbare Geometrie, Konstruktion und Oberfläche. Wählen Sie ihn ausschließlich dann, wenn die vollmaßstäbliche Probe die zusätzliche visuelle Detailtiefe rechtfertigt und die Werkstatt die Herstellung akzeptiert. Er ist ungeeignet für Käufer, die eine schlichte Linienführung und minimale Konturdetails wünschen.

Wenden Sie denselben Vergleich für alle sieben Profile an.
Die Tabelle enthält Auswahlentscheidungen – keine gemessenen Reinigungszeiten, Prüfergebnisse zur Belastung oder eine Preisrangfolge. Jede Zeile erfordert weiterhin eine Musterprobe sowie eine werkstattspezifische, materialbezogene Fertigungsfreigabe.
| Profil | Optik und Haptik | Reinigung und Fertigungsprüfung |
|---|---|---|
| Abrundung (Eased) | Zurückhaltende Fläche; prüfen Sie die Kanten (Arrises) an Ober- und Unterseite. | Testen Sie das Abwischen der fertigen Kante. Geben Sie die Abrundung explizit an – nicht nur ‚eckig‘. |
| Abschrägung (Bevel) | Obere Lichtkante (Highlight-Facette); prüfen Sie beide Übergänge. | Überprüfen Sie das Abwischen an den Übergängen. Geben Sie Facettenbreite und Eckkontinuität an. |
| Halbrunde Abrundung (Half bullnose) | Rundung der oberen Kontaktlinie bei Erhalt der unteren Fläche. | Überprüfen Sie die Konturkurve und die Reinigung der Unterseite. Definieren Sie den oberen Radius und die untere Kante. |
| Vollrundung | Abgerundete Vorderkante; überprüfen Sie das Haptikgefühl der Unterseite und den Verlust der flachen Leiste. | Wischen Sie entlang der gesamten Kontur. Bestätigen Sie, dass der Querschnitt zur bestellten Dicke passt. |
| Doppelte Fase | Obere und untere Facetten sowie eine mittlere Fläche. | Inspektieren Sie beide Facetten beim Abwischen. Messen Sie beide Fasen und die Breite der mittleren Fläche. |
| Klassische Ogee-Profilierung | Dekorative S-förmige Schattenlinie; testen Sie die tatsächlichen Berührpunkte. | Testen Sie die Kontur mit dem vorgesehenen Tuch. Bestätigen Sie den Fräs- bzw. Bearbeitungsweg sowie die Eckrückläufe. |
| Doppel-Ogee-Profilierung | Wiederholtes Ornament; nur geeignet, wenn visuelles Gewicht gewünscht ist. | Testen Sie alle Konturen. Bestätigen Sie Dicke bzw. Aufbauhöhe, Fugen und Machbarkeit der Oberflächenbearbeitung. |
Geben Sie das Profil des Querschnitts und die Eckform in der Grundrissdarstellung separat an.

Ein vollständig ausgefülltes Fertigungs-RFQ und die getroffene Auswahl.
Das Projekt betrifft eine innenliegende Kücheninsel für die Lebensmittelzubereitung und informelle Mahlzeiten. Die Unterschrankkonstruktion ist separat spezifiziert; hier ist kein freitragender Überstand vorgesehen.
| Feld | Kundenanforderung | Vermutete Antwort und dokumentiertes Ergebnis |
|---|---|---|
| Material | Polierter weißer Q-45-Quarzverbundwerkstoff; zugelassene Plattencharge Q45-A; Nenn-Dicke 30 mm. | Hersteller und Verarbeiter bestätigen, dass das spezifizierte Produkt/die Charge und der gewählte Querschnitt gemäß den aktuellen Anweisungen dieses Systems akzeptabel sind. |
| Umfang von Platte und Rand | Fertige Grundfläche 2.400 × 900 mm; alle vier Außenkanten sichtbar. Keine Aussparung für Spüle oder Kochfeld. | Zwei Seiten à 2,4 m plus zwei Enden à 0,9 m ergeben eine rechteckige RFQ-Zulage von 6,6 m vor Abzug der abgerundeten Ecken. Das Angebot umfasst die gesamte fertige Umfangskante einschließlich dieser Ecken; kein versteckter Aufbau oder Wasserfall-Panel. |
| Gewählter Querschnitt | Halbrundung: oberer Radius R10 mm, untere Kante R3 mm; Radien auf Zeichnung E45-S1 dargestellt. | Die Werkstatt akzeptiert den Querschnitt für dieses angenommene System und liefert Muster E45-HB1 mit identischer Dicke und Oberfläche. Der Kunde akzeptiert dessen Optik und Haptik. |
| Grundriss-Ecken | Vier Außenkanten mit R25 mm im Grundriss und durchgängigem, gewähltem Randprofil. | Die Werkstatt bestätigt den vorgeschlagenen Übergang; der Kunde akzeptiert das zurückgesandte Eckmuster. Dies legt nicht den inneren Radius einer Platten-Aussparung fest. |
| Oberfläche und Übergänge | Alle sichtbaren geformten Flächen entsprechend der vereinbarten polierten Referenzprobe; koordinieren Sie die Freiräume zu den Unterschränken sowie sämtliche Fugen in der Werkzeichnung. | Die Werkstatt schließt Randbearbeitung und Eckübergänge in ihr Angebot ein; der Kunde akzeptiert die definierte Oberfläche, vorbehaltlich der endgültigen Maße und Freigabe der Zeichnung. |
| Kommerzieller Umfang | Ermittlung der Kantenbearbeitung, Eckbearbeitung, Muster sowie eventueller separater Schablonierung-, Transport- oder Montagekosten. | Die Werkstatt bestätigt, dass diese Kantenarbeiten im festgelegten Leistungsumfang enthalten sind. Es wird kein Marktpreis oder eine kostenfreie Montage unterstellt. |
Der Käufer wählt nach der angenommenen Musterprüfung für alle vier Umfangskanten eine Halbrundkante (Half Bullnose). Die Angabe „6,6 m“ stellt eine Orientierungsgröße für das umschreibende Rechteck dar, nicht die exakte fertige Länge entlang der R25-Ecken; maßgeblich ist die vereinbarte Zeichnung. Das Angebot umfasst die gesamte Umfangskante und berechnet keine unbestätigte, gemessene Länge. Es belässt eine sichtbare untere Fläche und erzielt gleichzeitig die gewünschte abgerundete obere Kante. R10, R3 und R25 sind die in dieser Modellzeichnung festgelegten Eingabewerte, nicht allgemeingültige Regeln für Quarz oder eine Empfehlung an einen anderen Verarbeiter.
Für die übrigen sechs Varianten erfolgt eine ausdrückliche Entscheidung: Abgerundete Kanten (Eased) werden nicht gewählt, da das Gestaltungskonzept eine stärker ausgeprägte obere Rundung vorsieht. Einzel- und Doppel-Fase werden abgelehnt, da ihre Lichtreflexionsbänder nicht zur akzeptierten weichen Kontur passen. Vollrundkanten (Full Bullnose) werden verworfen, weil der Käufer eine flache untere Fläche bevorzugt. Klassische und Doppel-Ogee-Profile entfallen, da ihr ornamentaler Charakter nicht zur schlichten Möbelgestaltung passt. „Keine Bearbeitung“ wird nicht als grundsätzlich unsicher oder fehlerhaft abgelehnt.
Die verbleibende Freigabearbeitung umfasst folgende Punkte:
- Überprüfung der Baustellendimensionen, der tatsächlichen Auflagerung und der Freiräume.
- Bestätigung der Material- und Musterreferenzen.
- Freigabe der endgültigen Werkstattzeichnung vor dem Zuschnitt.
Falls das tatsächlich eingesetzte System die angenommene Profilvariante nicht zulässt, muss die Werkstatt eine überarbeitete Detailzeichnung und ein neues Muster einreichen.
Was beeinflusst den Fertigungspreis?
Vergleich derselben sichtbaren Länge und desselben Eckplanes. Kostenfaktoren sind Form- und Oberflächenbearbeitung, Werkzeugeinsatz, Profiltiefe, Materialverhalten, Eckübergänge, Musterherstellung, Fugen und ggf. Aufbaukonstruktionen. Eine komplizierte Kontur lässt sich nicht zuverlässig durch Multiplikation eines einfachen Kantenzitates mit einem willkürlich festgelegten Aufschlag kalkulieren.
Erkundigen Sie sich, ob die genannte Kantenbearbeitung im Grundumfang der Fertigung enthalten ist und welche Änderungen eine Überarbeitung des Angebots auslösen. Halten Sie den Plattenkauf, Ausschnitte, Unterstützung, Transport und Montage stets als eigenständige Leistungsbereiche transparent. Für ein abgestimmtes Angebot senden Sie NOVARMIA bitte die Plattenreferenz, Stärke, Umfangszeichnung und das akzeptierte Profilmuster, damit die Kantenbearbeitung im Hinblick auf eine klar definierte Aufgabe besprochen werden kann.
FAQ
Können zwei Profile auf derselben Arbeitsplatte verwendet werden?
Ja, sofern der Hersteller und der Verarbeiter die Vereinbarung akzeptieren und die Zeichnung jeden Änderungspunkt genau definiert. Zeigen Sie, wie die Formen enden oder ineinander übergehen – einschließlich Ecken und Fugen. Zwei Namen in einem Angebot definieren nicht automatisch diese Übergangsdetailausführung.
Kann eine bereits eingebaute Kante später umgeformt werden?
Gehen Sie davon nicht einfach aus. Materialentfernung kann die fertigen Abmessungen, Freiräume, Optik und benachbarte Merkmale verändern. Bitten Sie den für das ursprüngliche System zuständigen Verarbeiter, Zugänglichkeit und Ausführbarkeit zu bewerten; vereinbaren Sie vor Auftragsfreigabe Umfang von Demontage, Transport oder Ersatz.
Bestimmt eine abgerundete Außenkante das Detail der Spülenaussparung?
Nein. Eine Spülenöffnung unterliegt eigenen Anforderungen an Innenecken, Kanten, Befestigung und Unterstützung. Geben Sie sie gemäß den Anweisungen des gewählten Materials und des Spülensystems an. Der Name des Randprofils allein reicht nicht aus.
Wie erfolgt die Abnahme von passenden Arbeitsplatten, die von zwei verschiedenen Werkstätten gefertigt wurden?
Verwenden Sie einen zugelassenen, maßstäblichen Schnitt und eine physische Referenzprobe – und vereinbaren Sie dann, wie die Produktionsprobe jedes Werkstattbetriebs geprüft wird. Katalognamen allein garantieren keine übereinstimmenden Radien, Facettenbreiten, Oberflächen oder Übergänge.